

為鋁合金零件挑選鑄造方式,首要關鍵在於了解熔融金屬充填模具的過程。由於鋁液在流動過程中便會開始冷卻凝固,因此薄壁與精細複雜的特徵通常需要更快的充模速度,以確保金屬液能完整填滿型腔的各個角落;相對而言,壁厚較厚且幾何結構較單純的零件對充填速度的敏感度較低,在鑄造工藝的選擇上也具備更大的彈性。
在眾多鑄造技術中,鋁合金壓鑄與重力鑄造是最常被相互比較的兩種工藝。兩者皆採用熔融鋁合金與可重複使用的金屬模具,但在金屬注入模具的方式、生產設備、產量速度以及最適合生產的零件類型上,均存在顯著差異。
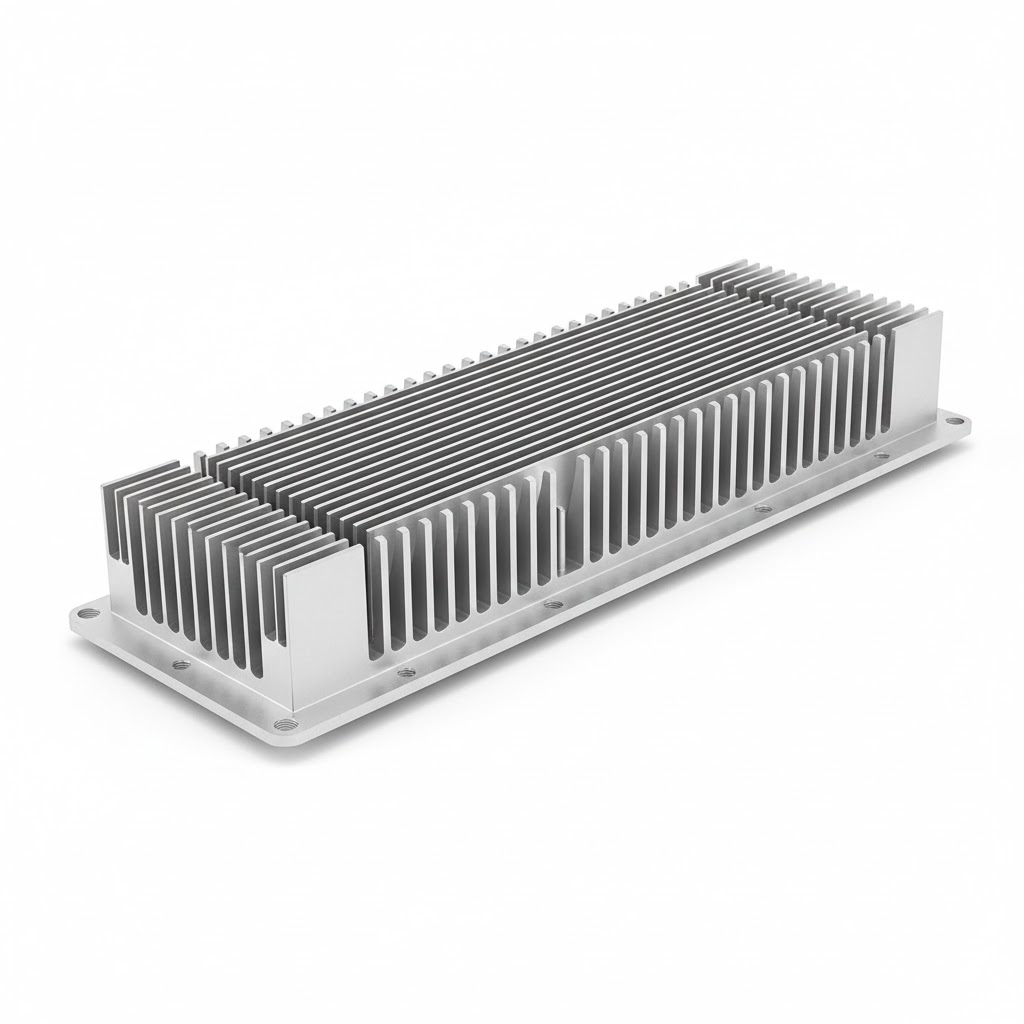
鋁合金壓鑄是一種利用高壓將熔融鋁合金高速注入精密鋼模中的製造工藝。藉由充沛的壓力與射出速度,金屬液能在凝固前迅速填滿相對較薄的截面、細緻特徵、加強肋、凸台以及其他複雜的幾何構造。
模具開發完成並確立最佳製程參數後,該工藝即可在重複的生產週期中高效複製完全一致的幾何結構。這使得鋁合金壓鑄特別適合應用於追求尺寸一致性與高速產出的中高批量零件。
另一大優勢在於其優異的「近淨成型(Near-net-shape)」能力。加強肋、外觀輪廓及安裝凸台的基本形狀等特徵,均可直接透過壓鑄成型。若鑄件原生的成型尺寸與表面品質已符合設計規範,這些特徵便無須額外加工;不過,對於關鍵孔徑、螺紋、密封配合面與公差要求嚴格的介面,仍可能需要進行二次 CNC 機械加工。
與許多充填速度較慢的鑄造方式相比,壓鑄成型品通常能呈現相對平整光滑的表面,這有助於減少後續噴漆、塗裝或其他表面精飾前的表面前處理工序。然而,最終的表面品質仍取決於模具狀況、合金選用、製程控制與目標表面處理規範。
常見應用涵蓋電子產品外殼、馬達零組件、散熱模組部件、汽車支架、家電配件,以及其他具備複雜幾何形狀或薄壁結構的產品。
如欲深入了解製程細節與完整代工產能,歡迎造訪寰裕工業(QANYU Industrial)的鋁合金壓鑄服務專頁。
重力鑄造主要仰賴金屬液自身的重力而非外部高壓來完成充模。在此比較中,該詞通常指重力金屬模鑄造(Gravity die casting,亦稱永久模鑄造 Permanent-mold casting),即將熔融鋁液注入可重複使用的金屬模具中,使其自然流淌並填滿模穴。
相較於高壓壓鑄,重力鑄造的充模流速普遍較緩,因此通常更適合用於厚壁截面與幾何形狀較不繁複的零件。然而,其成型薄壁、微細特徵或狹長流道的能力,仍受合金流動性、模具溫度、澆道系統設計及零件外觀幾何等因素影響。視具體成型條件而定,調整澆注配置、預熱模具或適度增加局部壁厚,均有助於改善充填的穩定度。
較低的充填流速亦有助於減少因高速射出紊流所產生的捲氣現象。然而,這並不代表重力鑄造零件就必然完全沒有氣孔孔隙,或是機械強度絕對優於高壓壓鑄件。收縮缺陷、殘留氣體、補縮條件、模具設計、合金材質選用及後續熱處理工序,依然是決定最終鑄件品質的關鍵變數。
重力鑄造常獲選用於產量規模較小、零件幾何形狀相對單純,或比起極短生產週期更看重厚實結構強度與熱處理強化的專案情境。
典型應用包括工業設備機殼、輪圈、支架、泵體、大型結構件,以及其他設計結構能配合緩慢充模節奏的鋁合金部件。
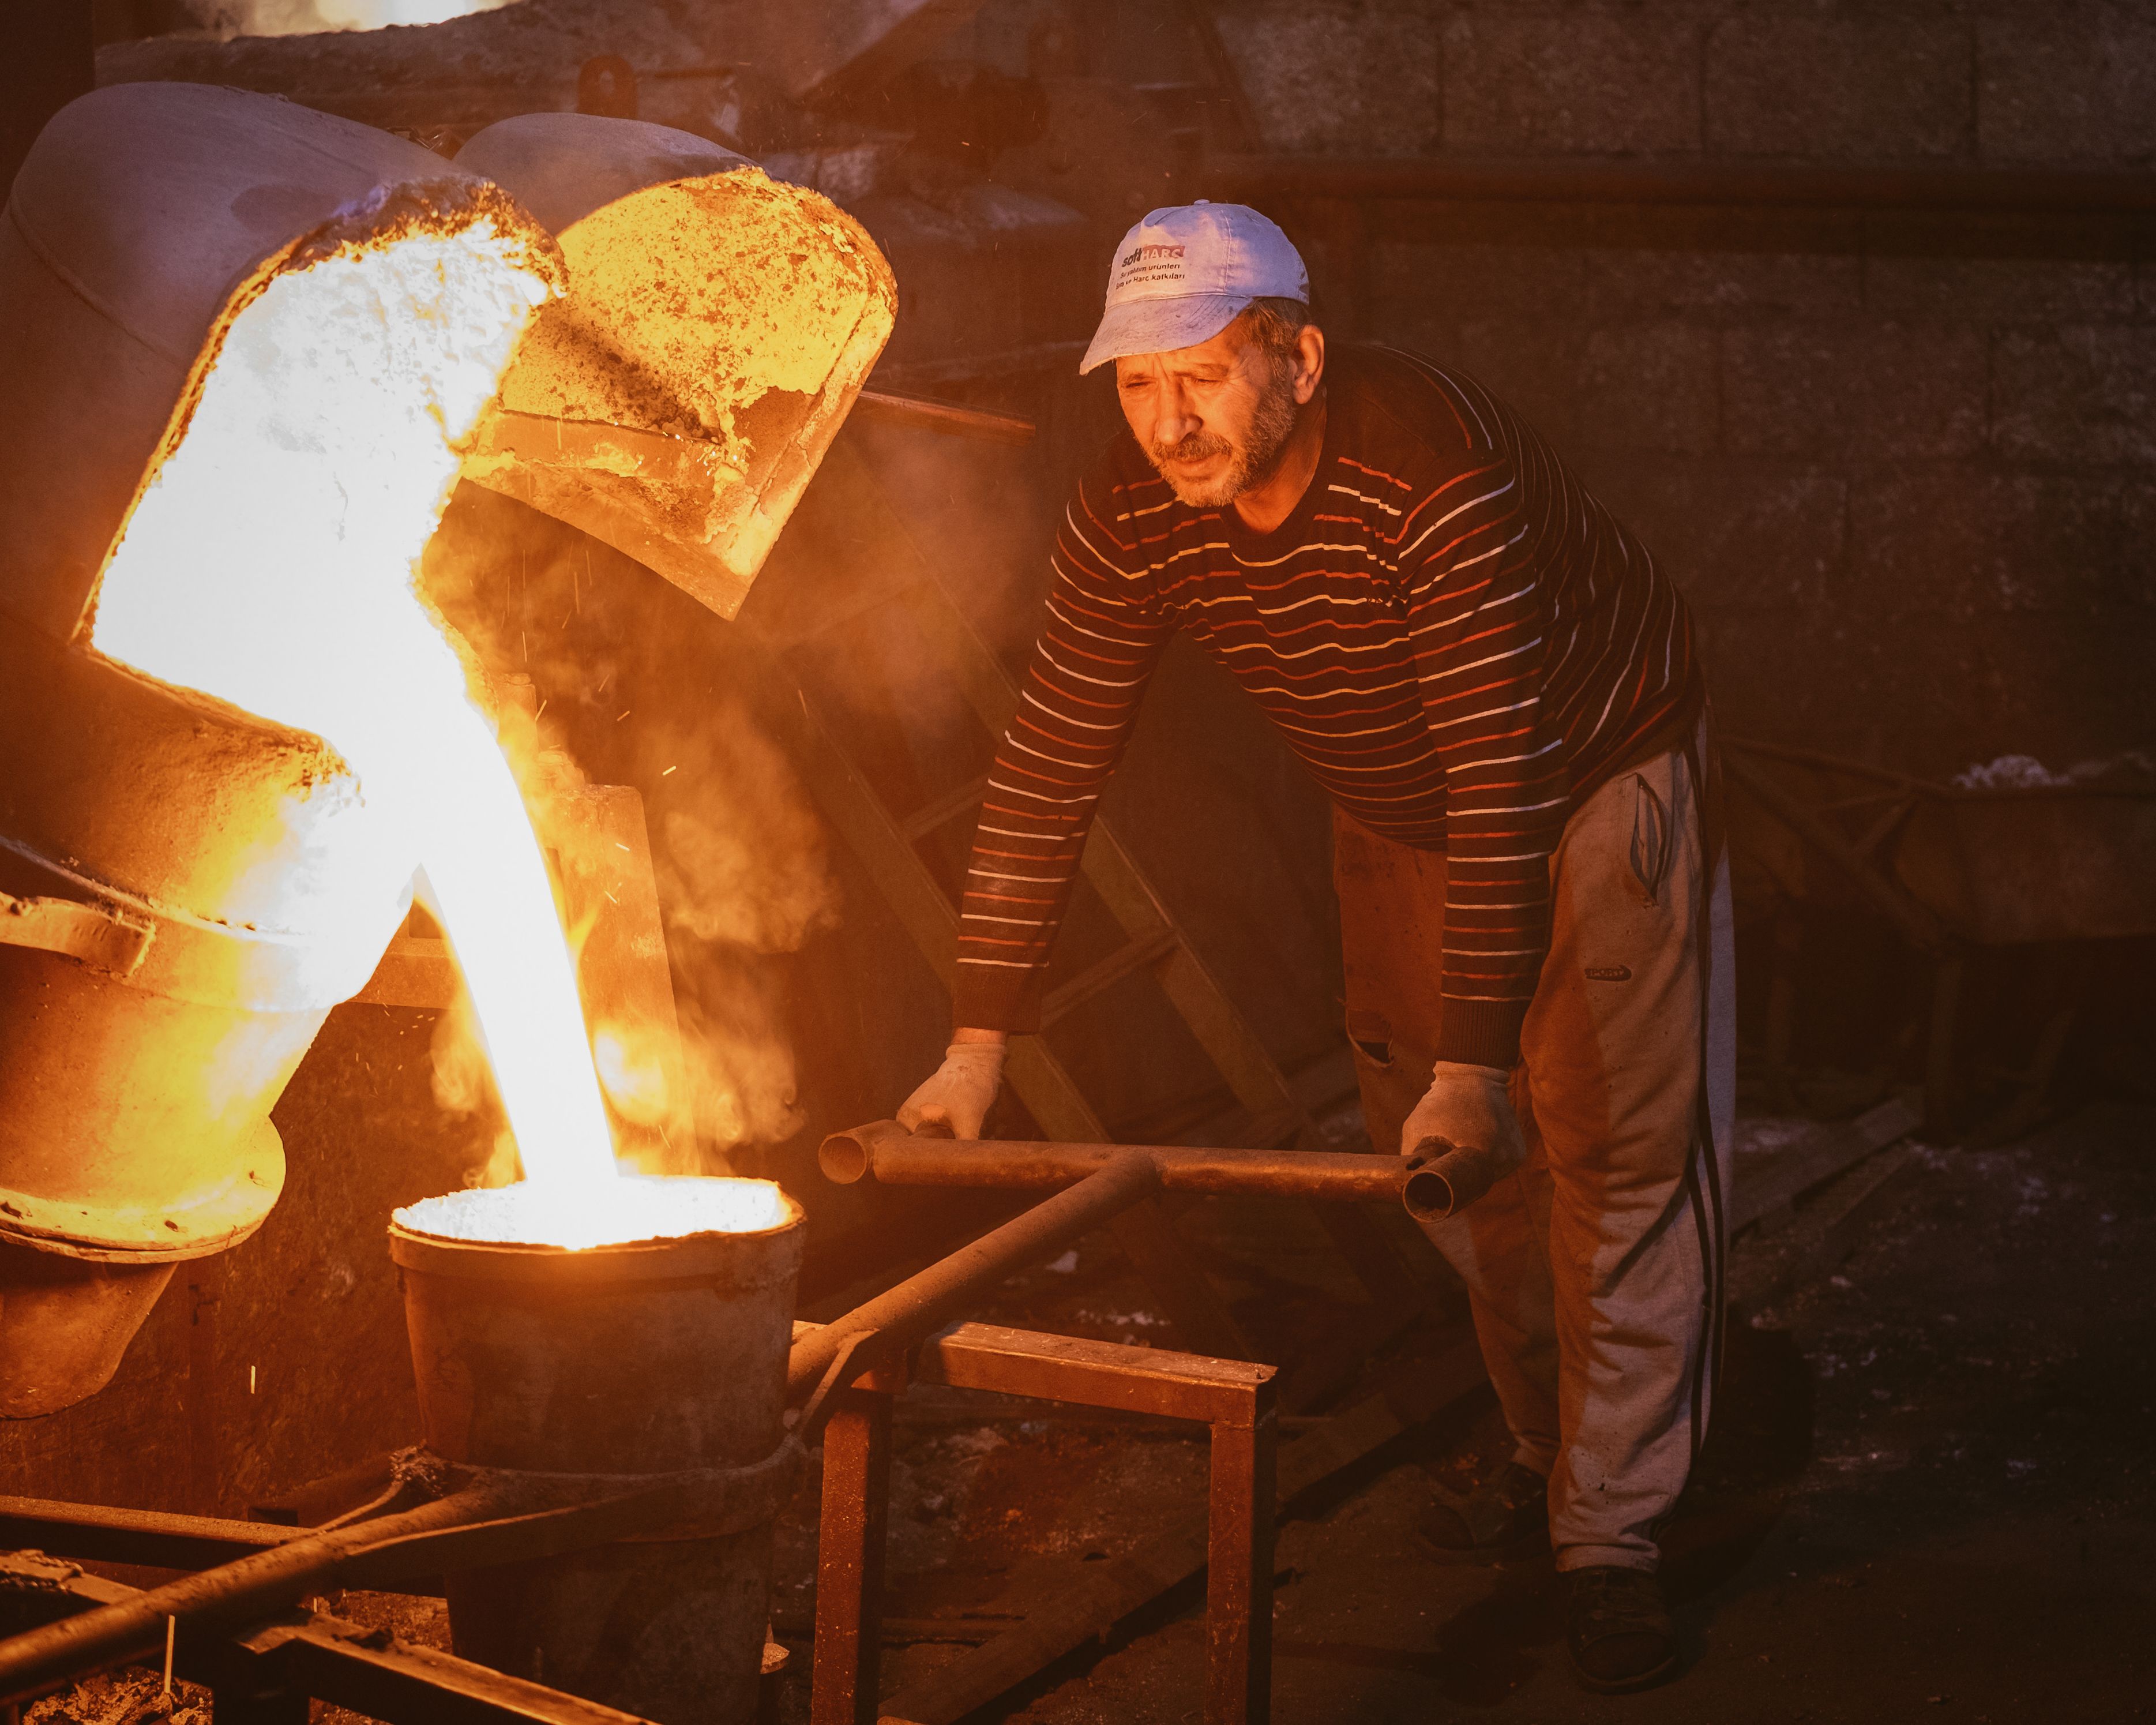
兩種工藝的核心差異始於鋁液進入模具的方式,但這項充填機制的根本不同,進一步牽動了生產設備、週期節奏、外觀幾何、表面質感以及最終成品的經濟效益。
鋁合金壓鑄借助外部機械壓力將熔融金屬高速推入模具中,強大的壓力能推動合金迅速填滿複雜的模穴,並支撐極致的薄壁與細膩結構。
重力鑄造則完全仰賴金屬液自身的重力進行充填。由於缺乏高壓推動,此製程通常更偏向厚壁設計以及金屬液流動路徑平緩流暢的結構。
充填壓力的差異也直接主導了模具設計理念。高壓壓鑄需嚴密計算澆口、排氣道、溢流槽的配置,並精確掌控射出速度與增壓階段;而重力鑄造則將設計重心放在金屬液的自然流動平穩性,以及金屬凝固過程中的補縮補償機制。
高壓鋁合金壓鑄必須仰賴專用壓鑄機台,具備高精度的射出力道、流速、增壓曲線、合模鎖模力與循環時程控制系統。
此外,壓鑄模具必須承受反覆的高壓高衝擊充填循環,因此模具鋼材等級與機構更為複雜,前期的模具投資成本顯著較高。唯有在預期生產數量達到一定規模時,這筆初期投入才具備充份的經濟效益。
重力鑄造設備結構通常較為簡潔,因為它無須搭載極限高壓射出系統。視零件特性而定,其模具與設備門檻相對較低,儘管自動化程度、模具抽芯複雜度與廠內產線配置仍會左右總體投資額。
對採購方而言,設備體系的差別直接反映在生產成本結構上:小批量專案往往難以攤提壓鑄的高額模具費用,而高批量生產則能充分發揮高壓壓鑄極短週期的經濟規模優勢。
生產節奏是劃分兩種工藝的分水嶺。
在鋁合金壓鑄中,金屬液瞬間射入、在鋼模內急冷凝固,隨即頂出開模,緊接著便能啟動下一個循環。一旦製程參數穩定調校完成,極短的生產週期使其成為高重覆性大量生產的理想之選。
重力鑄造的週期則相對漫長,因為模具充填緩慢,且金屬液必須在不同的補縮與自然冷卻條件下凝固成型。整體生產週期拉長,使得其單日產出量難以匹敵高壓壓鑄。
這並不代表某一種工藝絕對優於另一種,關鍵在於專案預估的產量是否龐大到足以支撐高效率但模具投資較重的壓鑄製程。
高壓壓鑄能精確重現模具表面細緻的紋理特徵,並產出平整細緻的外部表面,因為熔融合金是在強大的機械壓力下緊密貼合模穴型腔。
這項優勢非常適合外觀可見的外殼、電子機構件、家電外觀件,或是任何對外觀質感一致性要求極高的產品。同時,它也能大幅減少非關鍵配合面的後續二次加工工作。
重力鑄造零件的細部特徵再現度相對較低,視具體應用需求,可能需要更多的表面修整或切削加工。然而,在採用優質金屬模具並落實嚴謹製程控制的情況下,重力鑄件依然能維持相當不錯的表面品質,不應一概而論地將其標籤為「表面粗糙」。
最終表面狀態往往取決於模具材質、模具養護狀態、合金牌號、塗模劑選用、澆鑄溫度以及後段表面處理技術。
當零件同時具備複雜幾何形狀、相對薄壁、高批量生產規模以及嚴苛尺寸公差一致性時,鋁合金壓鑄通常是更理想的選擇。電子機殼、散熱片、汽車精密機構、照明燈具組件及精密機械零件皆為典型範例。
重力鑄造則廣泛應用於厚壁結構、幾何形狀單純、中低批量產能,或機械性能高度仰賴特定合金選材與 T6 等後續熱處理強化的工程部件。
因此,應由產品的具體應用需求來決定製程,而非本末倒置。原先針對重力鑄造開發的零件,在轉由高壓壓鑄生產前通常需要修改幾何結構;反之亦然。
| 評比項目 | 鋁合金壓鑄 | 重力鑄造 |
|---|---|---|
| 充模壓力 | 外部高壓高速射出 | 自然重力平穩充填 |
| 設備規模 | 專用高壓壓鑄機系統 | 鑄造設備結構相對簡化 |
| 生產節奏 | 週期短、效率高,適合大批量 | 週期較長 |
| 幾何結構 | 擅長成型薄壁結構與微細複雜幾何 | 適合截面較厚、結構單純之工件 |
| 表面光潔度 | 表面細緻光滑、微細特徵還原度高 | 細節細緻度通常較低,視模具與製程而定 |
| 模具投資成本 | 前期模具費用相對較高 | 前期模具費用通常較低 |
| 適用量產規模 | 中量至大批量生產 | 少量至中量生產(視零件特性而定) |
| 常見應用產品 | 電子機構外殼、車用零件、散熱模組、複雜結構件 | 重型結構鑄件、工業用機械組件、厚壁外殼 |
在鋁合金壓鑄與重力鑄造之間進行抉擇時,必須在零件規格要求與整體生產成本之間取得平衡。核心評估構面包含:
最終決策應通盤評估製造可行性與總體生產成本,包含模具開發、鑄造工時、機械加工以及表面處理的所有環節。
鋁合金壓鑄與重力鑄造皆為製造鋁合金零組件的成熟可靠工藝,但各自肩負不同的生產任務。高壓壓鑄擅長處理幾何複雜、薄壁輕量、週期緊湊及中大批量的量產需求;重力鑄造則在厚實結構、幾何單純與中低批量專案中展現高度的靈活性與實用價值。
在寰裕工業(QANYU Industrial),我們提供整合鋁合金壓鑄、模具開發、CNC 精密加工、表面處理、組裝與嚴格品管檢驗的一站式整合服務。我們能在正式確立製造流程前,協同客戶綜合評估零件幾何、預估產量、公差要求與表面外觀規範。寰裕目前的專業壓鑄產能涵蓋鋁合金、鋅合金與鎂合金生產,應用範疇橫跨微型精密電子零件到大型結構性部件。
若您正為新 OEM 專案評估合適的鋁合金壓鑄解決方案,歡迎立即與寰裕聯絡,與我們的工程團隊深入討論您的設計圖面、預估批量與製造規範。